Revestimento em pó
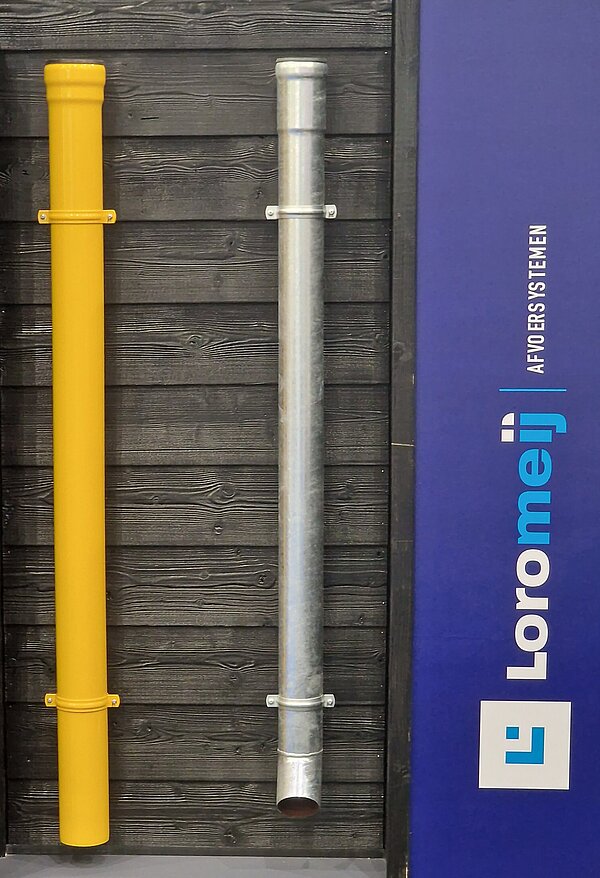
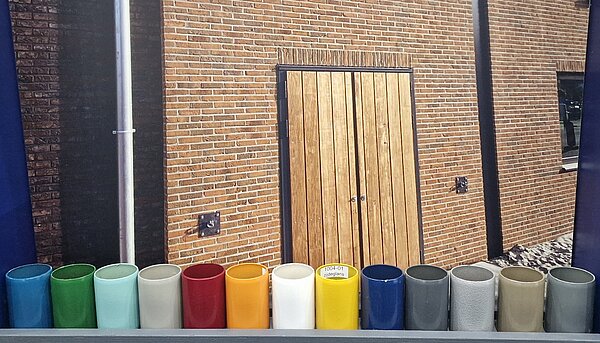
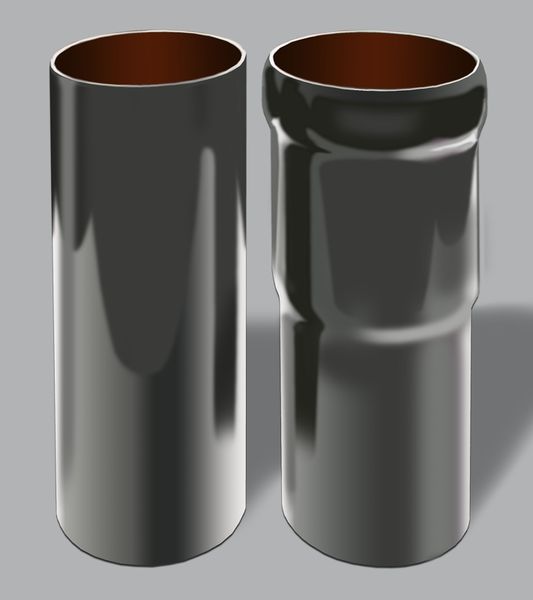
Os tubos de escoamento em aço LORO-X e os tubos de queda de água pluvial LORO-X Red.-Steck com revestimento interior aplicado de fábrica são geralmente adequados para um posterior revestimento em pó exterior, lacagem ou pintura para adaptar a aparência ao edifício.
A LORO não realiza estes revestimentos de fábrica, uma vez que o risco de defeitos ópticos relacionados com o transporte aumenta após o revestimento. Recomendamos que o revestimento seja realizado por uma empresa especializada no local. Um revestimento não afeta negativamente a durabilidade da galvanização a quente.
Nos tubos galvanizados a quente, o processo de galvanização deve estar concluído. Isso geralmente ocorre cerca de 8-10 dias após a galvanização. Se o revestimento em pó for realizado antes da conclusão do processo químico de galvanização, podem ocorrer problemas de aderência do zinco ao tubo, o que pode levar ao descamamento do zinco.
Gostaríamos de salientar expressamente que a galvanização a quente está prevista como superfície de proteção contra influências externas. Um posterior revestimento em pó/lacagem tem na maioria dos casos apenas um fundo estético.
Indicações

Com base na nossa experiência de conversas com clientes, gostaríamos de chamar a atenção para os seguintes pontos:
- No aço galvanizado a quente, as irregularidades na superfície são inevitáveis, que num revestimento colorido podem ser mais visíveis. Recomendamos que peças de teste sejam revestidas previamente pela empresa de revestimento correspondente.
- Antes do revestimento, a superfície dos tubos e acessórios deve ser polida, por exemplo, removendo os "narizes de zinco". O pré-tratamento é geralmente realizado de forma independente pelas empresas especializadas, mas por segurança deve ser apontado previamente.
- Os tubos de escoamento em aço estão equipados com um revestimento interior adicional, que a alta temperatura de revestimento pode levar à libertação de gases. Por isso, recomendamos que o revestimento seja sempre realizado pelo processo a baixa temperatura.
- Como alternativa ao revestimento em pó, pode também ser considerado um posterior revestimento húmido. O revestimento posterior garante que as braçadeiras de tubo e os elementos de vedação não apresentem diferenças de cor.
- Dependendo da tinta em pó utilizada e do substrato a revestir, são necessárias temperaturas entre 130°C e 240°C. Devido a diferentes efeitos, podem ocorrer no forno de cura pequenas perdas de massa na forma de emissões. Portanto, deve ser verificado especialmente que pigmento e/ou aglutinante foi utilizado.