Vopsire în câmp electrostatic
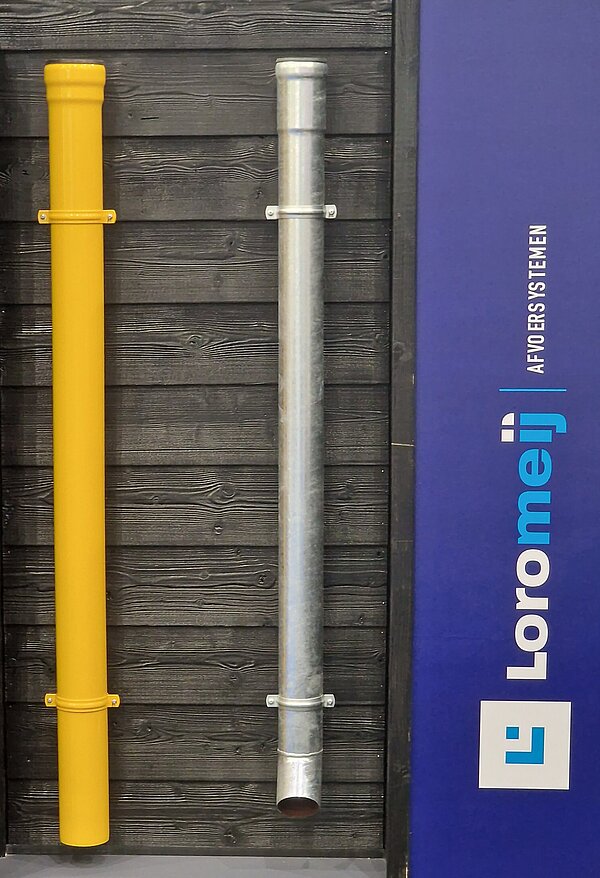
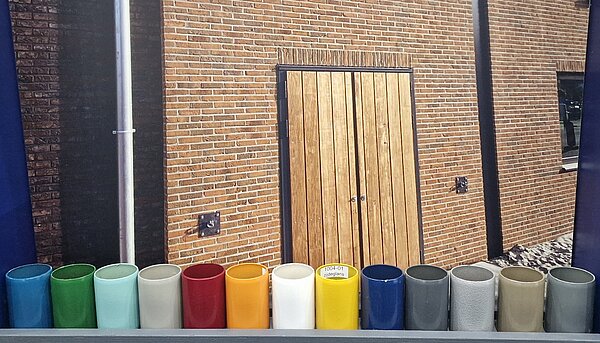
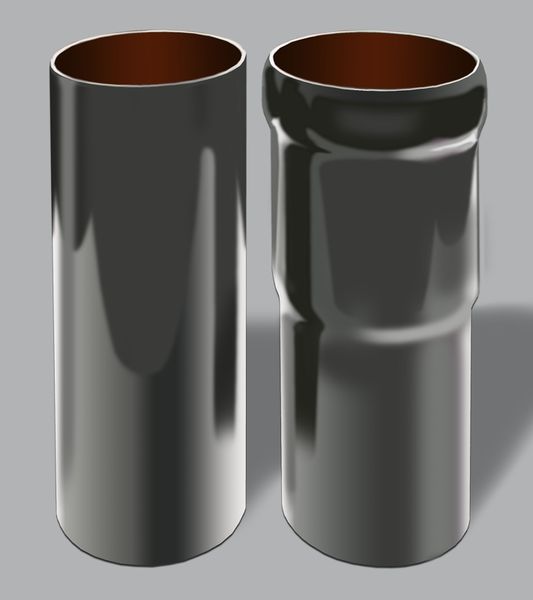
Țevile de scurgere din oțel LORO-X și burlanele de ploaie LORO-X Red.-Steck cu acoperire interioară aplicată din fabrică sunt în general potrivite pentru o vopsire ulterioară în câmp electrostatic exterioară, lăcuire sau vopsire pentru a adapta aspectul la clădire.
LORO nu efectuează aceste acoperiri în fabrică, deoarece riscul de defecte optice legate de transport crește după acoperire. Recomandăm ca acoperirea să fie efectuată de o firmă specializată la fața locului. O acoperire nu afectează negativ durabilitatea zincării la cald.
La țevile zincate la cald, procesul de zincare trebuie să fie finalizat. Acest lucru se întâmplă de obicei în aproximativ 8-10 zile de la zincare. Dacă vopsirea în câmp electrostatic se efectuează înainte de finalizarea procesului chimic de zincare, pot apărea probleme de aderență a zincului la țeavă, ceea ce poate duce la exfolierea zincului.
Dorim să subliniem în mod expres că zincarea la cald este prevăzută ca suprafață de protecție împotriva influențelor externe. O vopsire ulterioară în câmp electrostatic/lăcuire are în majoritatea cazurilor doar un fundal estetic.
Indicații

Pe baza experienței noastre din conversațiile cu clienții, dorim să atragem atenția asupra următoarelor puncte:
- La oțelul zincat la cald, neregularitățile de suprafață sunt inevitabile, care la un strat colorat pot fi mai vizibile. Recomandăm să aveți piese de probă acoperite în prealabil de firma de acoperire respectivă.
- Înainte de acoperire, suprafața țevilor și fitingurilor trebuie finisată, de exemplu prin îndepărtarea "nasurilor de zinc". Pretratamentul este de obicei efectuat independent de firmele specializate, dar din motive de siguranță ar trebui să se atragă atenția asupra acestui lucru în prealabil.
- Țevile de scurgere din oțel sunt prevăzute cu o acoperire interioară suplimentară, care la temperatură ridicată de acoperire poate duce la degajare de gaze. Prin urmare, recomandăm ca acoperirea să se realizeze în principiu prin procedeul la temperatură joasă.
- Ca alternativă la vopsirea în câmp electrostatic, poate fi luată în considerare și o acoperire umedă ulterioară. Acoperirea ulterioară asigură că clemele de țeavă și elementele de etanșare nu prezintă diferențe de culoare.
- În funcție de vopseaua în praf utilizată și de substratul de acoperit, sunt necesare temperaturi între 130°C și 240°C. Din cauza diferitelor efecte, în cuptorul de ardere pot apărea pierderi mici de masă sub formă de emisii. Prin urmare, trebuie verificat în special ce pigment și/sau liant a fost utilizat.