Porszórás
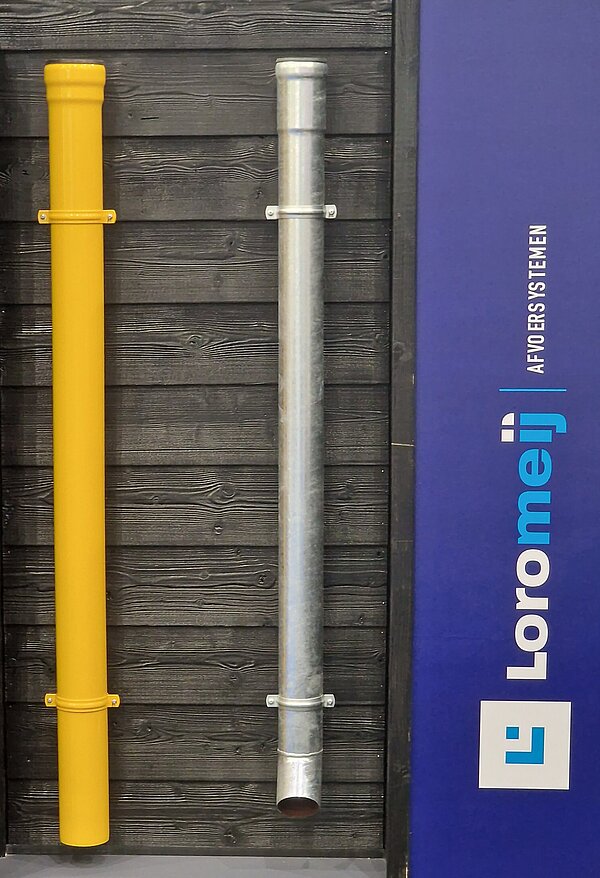
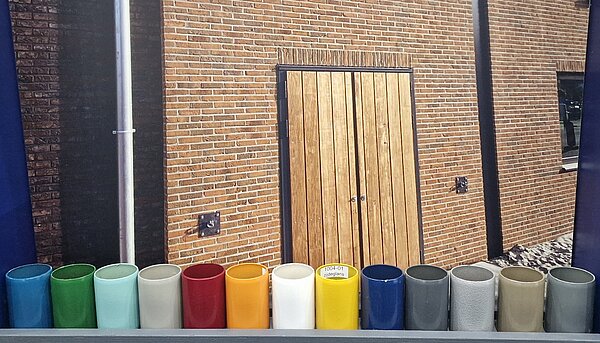
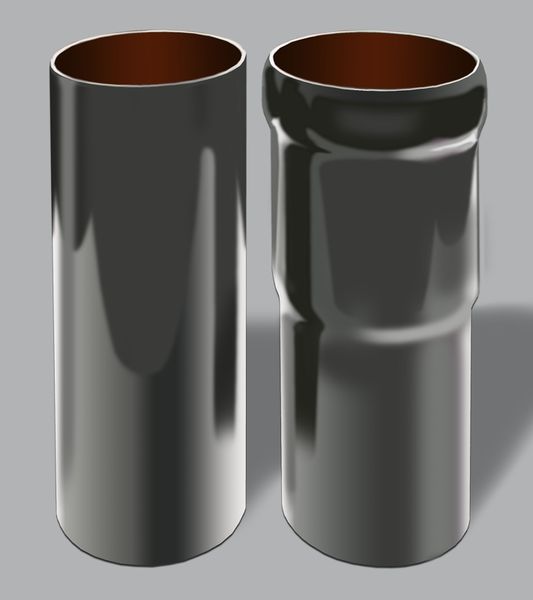
A gyárilag belső bevonattal ellátott LORO-X acél lefolyócsövek és a LORO-X Red.-Steck esővíz lefolyócsövek általában alkalmasak utólagos külső porszórásra, lakkozásra vagy festésre az épület megjelenéséhez való igazítás céljából.
A LORO ezeket a bevonatokat nem végzi gyárilag, mivel a szállítással kapcsolatos optikai hibák kockázata nő a bevonatolás után. Javasoljuk, hogy a bevonatolást szakosodott vállalat végezze el a helyszínen. A bevonat nem befolyásolja negatívan a tűzi horganyzás élettartamát.
A tűzi horganyzott csöveknél a horganyzási folyamatnak be kell fejeződnie. Ez általában körülbelül 8-10 nappal a horganyzás után következik be. Ha a porszórást a kémiai horganyzási folyamat befejezése előtt végzik, a cink tapadási problémái léphetnek fel a csövön, ami cink lepattogzáshoz vezethet.
Kifejezetten szeretnénk rámutatni, hogy a tűzi horganyzás védőfelületként szolgál a külső hatásokkal szemben. Az utólagos porszórásnak/lakkozásnak a legtöbb esetben csak esztétikai háttere van.
Tudnivalók

Az ügyfélbeszélgetésekből szerzett tapasztalataink alapján a következő pontokra szeretnénk felhívni a figyelmet:
- A tűzi horganyzott acélnál a felületi egyenetlenségek elkerülhetetlenek, amelyek színes bevonatnál esetleg jobban láthatók. Javasoljuk, hogy előzetesen készíttessen próbadarabokat a megfelelő bevonó céggel.
- A bevonás előtt a csövek és idomok felületét finomra kell csiszolni, pl. a "cinkorrók" eltávolításával. Az előkezelést a szaküzemek általában önállóan végzik, de a biztonság kedvéért erre előre fel kell hívni a figyelmet.
- Az acél lefolyócsövek kiegészítő belső bevonattal vannak ellátva, amely magas bevonási hőmérsékleten gázképződéshez vezethet. Ezért azt javasoljuk, hogy a bevonást alapvetően alacsony hőmérsékletű eljárással végezzék.
- A porszórás alternatívájaként utólagos nedves bevonat is szóba jöhet. Az utólagos bevonat biztosítja, hogy a csőbilincsek és tömítőelemek ne mutassanak színkülönbségeket.
- A használt porfestéktől és a bevonandó felülettől függően 130°C és 240°C közötti hőmérsékletekre van szükség. Különböző hatások miatt az égetőkemencében kis tömegveszteségek fordulhatnak elő kibocsátások formájában. Ezért különösen ellenőrizni kell, hogy milyen pigmentet és/vagy kötőanyagot használtak.